圆盘造粒机成球率低怎么办?调试方法汇总
圆盘造粒机成球率低、颗粒松散、大小不均、粉体残留多、成品合格率差等问题,直接导致原料浪费、产能下降、成品品质不达标,大幅增加生产成本。
绝大多数成球率低的问题,并非设备故障,而是原料参数、设备参数、操作工艺、配套系统调试不当导致。本文结合一线生产经验,全方位拆解圆盘造粒机成球率低的核心原因,整理一套完整、可落地的调试方法,帮助用户快速解决造粒难题,提升成品成球率与颗粒品质。
一、圆盘造粒机成球率低的核心诱因分类
想要高效调试设备,首先要精准定位故障根源。圆盘造粒机成球率低的问题主要集中在四大维度:原料物料问题、设备参数失调、雾化喷淋不当、操作工艺不规范,不同问题对应的故障现象与调试方案各不相同,精准区分才能对症下药。

1. 原料物料问题(最基础、最高发诱因)
圆盘造粒属于湿法造粒工艺,物料的湿度、粒度、粘结性直接决定成球效果,是影响成球率的核心基础条件,多数造粒失败问题都源于物料不达标。
一是物料含水率失衡。水分过低时,粉体颗粒间缺乏毛细管粘结力,物料松散无法抱团,只能产生干粉无成型颗粒;水分过高时,物料易粘盘、结块,形成超大泥团,颗粒软烂易破碎,无法形成标准球状颗粒。经实测,常规有机肥、矿粉物料适配含水率为25%-35%,过低过高都会直接拉低成球率。
二是物料粒度不均匀。原料颗粒粗细差距过大,大颗粒无法与细粉有效粘合,小颗粒易过度抱团,导致成型颗粒大小悬殊,大量粉体无法成球。最优物料细度为40-80目,细粉占比越高,成球效果越好。
三是物料粘结性不足。部分纯矿粉、秸秆粉等物料本身粘结力极差,无天然抱团特性,即便水分、粒度达标,也难以成型,最终出现大面积残粉、不成球的情况。
2. 设备核心参数调试不当
圆盘倾角、转速是造粒机的核心运行参数,直接决定物料在盘内的翻滚、堆积、成型时间,参数偏差是成球率低的主要设备类原因。
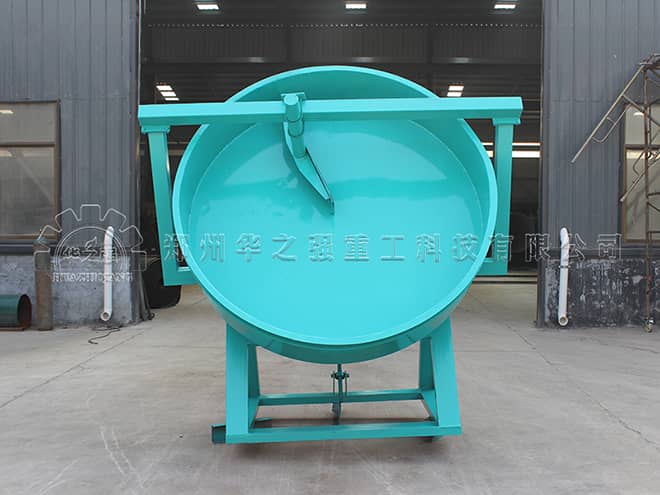
倾角过小,物料在盘内滞留时间过长,易堆积结块、生成超大颗粒,同时新物料无法快速成型;倾角过大,物料滑落速度过快,颗粒未完成抱团成型就被排出,多为松散小颗粒或干粉。行业通用标准倾角为40°-55°,可根据物料轻重微调。
转速过快,物料离心力过大,紧贴盘壁无法翻滚摩擦,颗粒难以聚合长大;转速过慢,物料翻滚力度不足,颗粒碰撞粘合效率低,成型速度慢、残粉多。常规适配转速控制在10-18r/min,轻质物料调低速,重质物料调高速。
3. 雾化喷淋系统故障
1. 原料预处理调试:从源头筑牢成球基础
第一步,精准调控物料水分。生产前必须检测物料含水率,干料采用少量多次喷水加湿的方式,严禁一次性大量注水;湿料适当晾晒、风干,将含水率稳定控制在25%-35%。实操判断技巧:抓取物料揉搓可成团、轻捏可松散,即为最佳湿度状态。
第二步,优化物料粒度。对原料进行筛分处理,剔除超大颗粒、杂质,保证物料细度均匀,40-80目细粉占比达到90%以上。针对粗纤维物料,提前粉碎细化,避免纤维阻碍颗粒聚合。
第三步,补充粘结剂增强粘性。针对粘结性差的物料,按需添加膨润土、木质素磺酸盐、淀粉、糖蜜等粘结剂,添加量控制在0.5%-1%,有效提升颗粒凝聚力,避免松散不成球。
2. 设备参数精准调试:倾角+转速黄金配比
首先调试圆盘倾角。初始调试可将倾角设置为45°基准值,再根据物料状态微调:物料易结块、颗粒过大,小幅增大倾角,加快物料出料速度;物料易滑落、颗粒偏小、残粉多,小幅减小倾角,延长物料滞留成型时间,最终稳定在40°-55°最优区间。
其次匹配适配转速。以15r/min为基准转速,轻质蓬松物料(秸秆粉、有机肥粉)下调至10-13r/min,延长翻滚成型时间;重质高密度物料(矿粉、陶粒粉)上调至15-18r/min,增强离心翻滚力度,让颗粒充分碰撞粘合。
3. 喷淋系统优化调试:解决干湿不均、结块问题
一是调整喷淋位置与范围。将喷淋区对准圆盘物料核心翻滚区域,避开物料出料口与盘壁死角,保证水雾均匀覆盖所有运动物料,杜绝局部干湿失衡。
二是优化雾化效果。更换适配喷嘴,调小水滴粒径,采用雾化喷水替代直射喷水,避免大水滴冲击物料形成泥团。定期清理喷嘴堵塞、管道积水,保证全程喷淋均匀稳定。
三是规范喷水节奏。遵循“先干料铺底、后微量喷水、逐步养球”的原则,严禁开机直接猛喷水,防止物料粘盘结块,先形成细小母球,再持续补水、补料,让颗粒稳步长大。
4. 生产工艺规范调试:稳定进料与返料配比
稳定进料速度,保持匀速连续进料,避免忽快忽慢,保证盘内料层厚度均匀,形成稳定的翻滚成型环境,料层厚度以覆盖圆盘底部1/3为宜。
合理控制返料比例。将筛分后的不合格小颗粒、残粉作为返料重新入盘,返料占比控制在15%-20%,细小母球可作为成型核心,大幅提升整体成球率与颗粒均匀度。
规范粘结剂使用,严格把控粘结剂浓度与添加量,浓度过低适当提升0.5%-1%,浓度过高加水稀释,避免颗粒松散或粘连结块。
5. 设备日常维护调试:规避持续性故障
定期清理圆盘内壁粘料、积料,防止物料结块固化,改变盘面摩擦力,影响物料翻滚轨迹;检查电机、减速机运行状态,保证设备转速稳定无波动;及时更换磨损的喷嘴、衬板,避免设备老化导致的造粒异常。
三、常见故障快速排查与应急解决办法
为方便用户快速处理生产突发问题,整理高频故障对应解决方案,无需逐项调试,精准对症修复:
1、只出干粉、完全不成球:多为物料过干、粘结力不足。解决:微量补水加湿,适量添加粘结剂,降低设备转速,延长成型时间。
2、颗粒过大、结块严重:多为水分过高、倾角过小、喷淋集中。解决:停止注水、风干物料,小幅增大圆盘倾角,优化雾化喷淋效果。
3、颗粒松散、易破碎:粘结剂浓度不足、物料粒度不均、成型时间短。解决:提升粘结剂比例,筛分细化原料,调低转速、减小倾角。
4、颗粒大小极度不均:进料不稳、喷淋不均、返料配比失衡。解决:稳定匀速进料,清理调试喷淋系统,规范返料比例。
四、提升圆盘造粒机成球率的核心注意事项
1、所有参数调试遵循“小幅微调、循序渐进”原则,严禁一次性大幅改动倾角、转速、水分参数,避免造粒状态持续紊乱。
2、不同物料适配参数不同,更换原料后必须重新检测水分、调试设备参数,不可沿用旧参数生产。
3、坚持“预处理优先”,原料达标再开机造粒,从源头减少成球故障,降低调试成本。
4、日常做好设备维护与工艺记录,固定适配物料的最优参数,形成标准化生产流程,稳定长期成球效果。
五、总结
圆盘造粒机成球率低,不用盲目拆机维修、更换设备,90%以上的问题都可以通过原料预处理、设备参数微调、喷淋系统优化、生产工艺规范四大维度调试解决。生产中只需精准判断故障现象,对应调整水分、粒度、倾角、转速、喷淋、返料配比等核心参数,就能快速提升成球率,让颗粒均匀、圆润、强度达标,有效提升生产效率、降低原料损耗,实现高效稳定量产。
- 低温高湿地区,有机肥造粒设备选型的专属注意事项2026-08-17
- 有机肥整条产线交钥匙工程_厂家上门安装调试2026-06-08
- 从粉碎、搅拌到造粒、烘干、冷却、筛分、包装,一条产线全搞定,省心2026-06-04
- 颗粒光滑!新型对辊表面处理技术,颗粒成品光滑圆润2026-06-02
- 【发货实拍】直径2.5米转鼓造粒机发往山东复合肥厂2026-03-25
- 圆盘造粒机成球率低怎么办?调试方法汇总2026-10-10
- 圆盘造粒机物料适配广 粪便/秸秆/粉末均可造粒2026-10-09
- 平模造粒机:压辊在平模盘上滚动,物料被挤入模孔形成柱状颗粒2026-10-08
- 对辊挤压造粒机适合加工哪些有机肥原料2026-09-30
- 有机肥造粒机设备_新型搅齿造粒机_有机肥颗粒生产设备厂家2026-09-29


 18603847333