有机肥造粒成球率低、回料粉多,问题多半在造粒机这几个地方
返料量大、成球率上不去,厂里最先动的往往是水分和配方。水调了几轮,配方也换过,粉还是那么多。到这一步,可以把原料先放一放,往机器本身看:盘里的料是怎么滚的,筒里的料是怎么翻的,辊缝里的料有没有被真正压实。这几处一出问题,细粉就源源不断往下游走,筛完再回到前端,整条线的电耗和人工都跟着白费。
圆盘造粒机:先看刮刀,再看盘沿
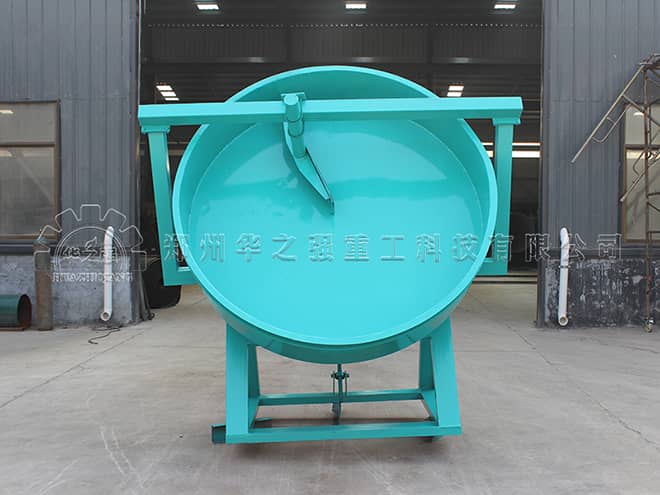
圆盘靠的是物料在盘里一层层滚、一层层粘,滚不起来就成不了球。刮刀在这中间最关键,它负责把盘底压实的料翻起来,让新料有落脚的地方。
老式简易机型的刮刀,问题一般出在三处:角度不对、刀型太单薄、刀口和盘底的间隙留得太大。间隙一大,盘底就压出一圈死料,贴着盘底打滑,永远翻不上来。刮刀磨钝、变形之后,粘在盘上的料刮不干净,盘面越积越厚,这边厚那边薄,细粉顺着盘沿就甩出去了 —— 这部分就是回料。
盘沿高度也得跟原料对上。盘沿矮了,料在盘里待的时间不够,粉还没滚上几层就滑出去;盘沿高了,料堆得太厚,大球浮在上面扎堆,细粉压在底下出不来,分级全乱。还有人忽略盘面内衬:衬板太光滑,没有抓料的地方,整盘料跟着一起打滑,只有零星几颗碰巧团住。
喷淋也是结构上的事。喷头集中在一个点浇,浇到的地方成了大泥团,浇不到的还是干粉,粒径一下两极分化,筛完回料自然多。
转鼓造粒机:扬料板不够,筒里就搅不动
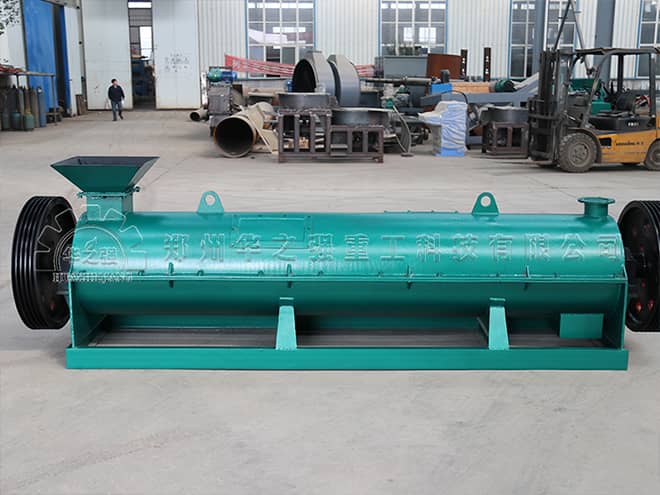
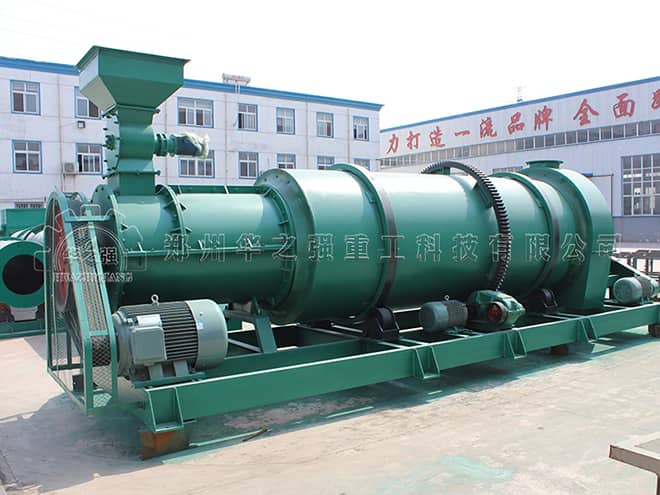
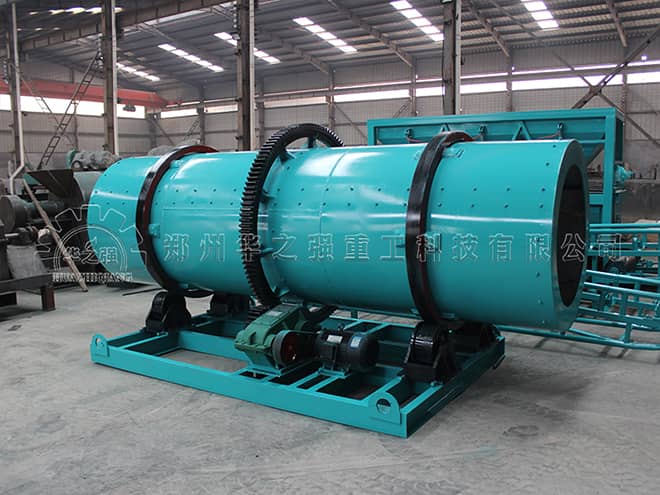
转鼓靠扬料板把料带到高处再摔下来,靠这一下一上的碰撞把粉抱成球。扬料板数量少、矮、排得稀,料提不上去,摔的次数就少,细粉始终抱不住。
再一种是扬料板磨穿、焊口开了。掉下来以后,料不再被带起来,顺着筒壁整片滑,筒里看着转得挺欢,实际上没有团聚的动作。
内衬也常出问题。衬板脱落、接缝翘起来挂料,筒壁某一段越粘越厚,有效空间变小,料流往一边偏,那一段基本不造球。还有些厂为了省成本用短筒体,料在筒里走得太快,水分再合适也来不及成型。
挤压造粒:辊皮一平、模孔一磨,出来的就是碎渣
干法挤压的回料,多数能在那一对辊子或那块模板上找到原因。
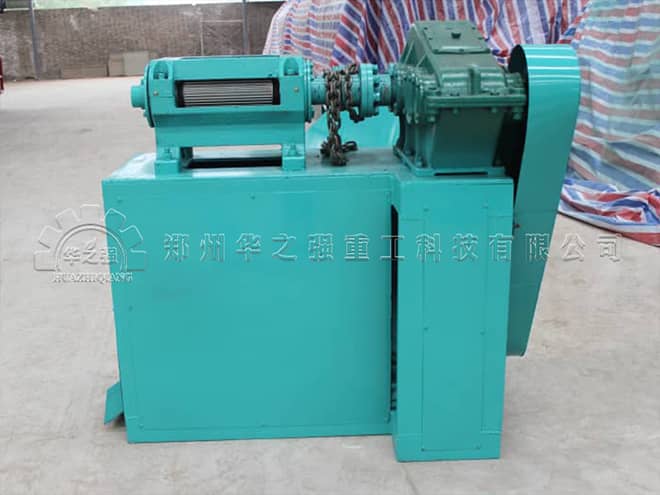
对辊机先看辊皮。齿纹磨平、表面打光之后,咬不住料,料在辊缝里打滑,压不实,出来的是层松散的饼,一搓就碎,筛下物自然多。再看两辊的平行度和两端间隙:调得不一致,一头压得实、一头只是把粉挤过去,等于半边机器在干活。
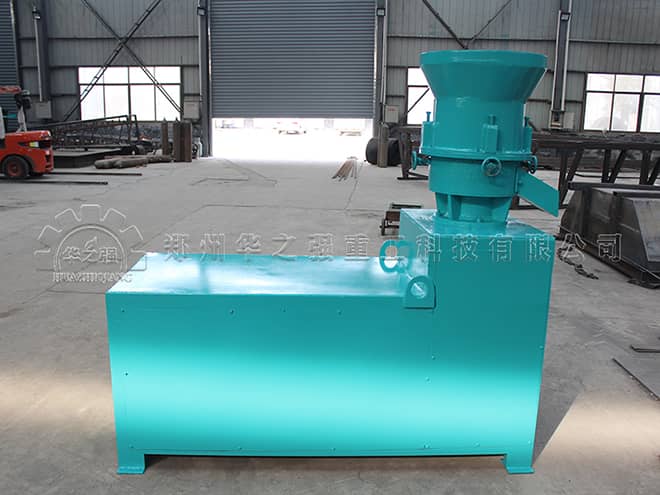
双模、平模这类机型,重点在模孔。孔壁不光滑、孔口倒角做得不对,粗纤维容易卡在孔里,出料一顿一顿。模孔磨大以后,挤出来的颗粒密度不够,手一捏就散。压辊和模板之间的间隙太大,压力传不到料上,粉只是被轻轻压了一下,看着成型,其实一碰就回粉。要是连强制喂料都没有,进料忽多忽少,挤压力跟着上下跳,颗粒一致性根本谈不上。
几个容易被放过去的地方
进料布料:料从一個点直冲进造粒区,那一片堆得厚,旁边却没料,成核的位置不均匀,出来的球大小差得远。
分级导流:没有这道结构,合格颗粒和原生粉一起出料,筛子负担翻倍,回料比例也压不下来。
传动和转速:减速机速比选错,盘或筒的转速落在原料不适应的地方。转太快,料被甩散;转太慢,翻不动。两种情况最后都变成细粉。
怎么改:按机型对号
圆盘机:换成曲面耐磨刮刀,把刀口和盘底的间隙重新校准,盘沿按原料加高或裁掉一截,内衬换成带防滑纹的,喷淋改成多点分散雾化。
转鼓机:扬料板该补焊的补焊,掉得多的直接换,筒壁积垢清干净,内衬脱落的补回去,筒体有效长度按原料和产量重新调。
挤压机:辊皮齿纹堆焊修复,辊体平行度重新校,模具换抛光的耐磨件,压辊间隙按颗粒强度调,有条件加一套变频强制喂料。
改完别急着投料。先空转看运转,再拿小料试机,盯着盘里、筒里的料是怎么走的,看粉是不是少了、合格颗粒能不能稳定出来。水分和粘结剂只能补小偏差,结构上的窟窿拿工艺参数是填不平的。
回料压不下去,顺序别搞反:圆盘先看刮刀、盘沿、内衬,转鼓先看扬料板,挤压先看辊皮、模孔和喂料。这几样查完,再谈水分和粘结剂。机器本身带着缺陷,参数怎么调,回料都照样转回来。
- 低温高湿地区,有机肥造粒设备选型的专属注意事项2026-08-17
- 有机肥整条产线交钥匙工程_厂家上门安装调试2026-06-08
- 从粉碎、搅拌到造粒、烘干、冷却、筛分、包装,一条产线全搞定,省心2026-06-04
- 颗粒光滑!新型对辊表面处理技术,颗粒成品光滑圆润2026-06-02
- 【发货实拍】直径2.5米转鼓造粒机发往山东复合肥厂2026-03-25
- 有机肥造粒成球率低、回料粉多,问题多半在造粒机这几个地方2026-11-13
- 秸秆菌渣有机肥造粒机设备 固废资源化有机肥造粒设备2026-11-12
- 小批量多配方肥料生产,圆盘造粒机调整更灵活2026-11-11
- 生物质原料预处理设备:切碎、粉碎、湿润2026-11-10
- 圆盘造粒机 粪便有机肥颗粒造粒设备 复合肥圆盘成球机2026-11-09


 18603847333